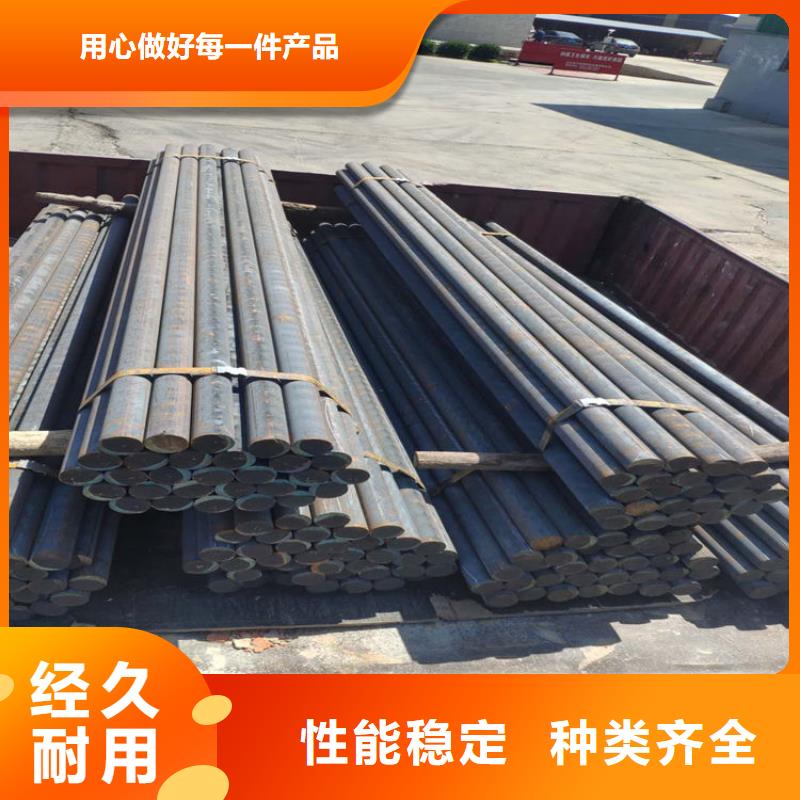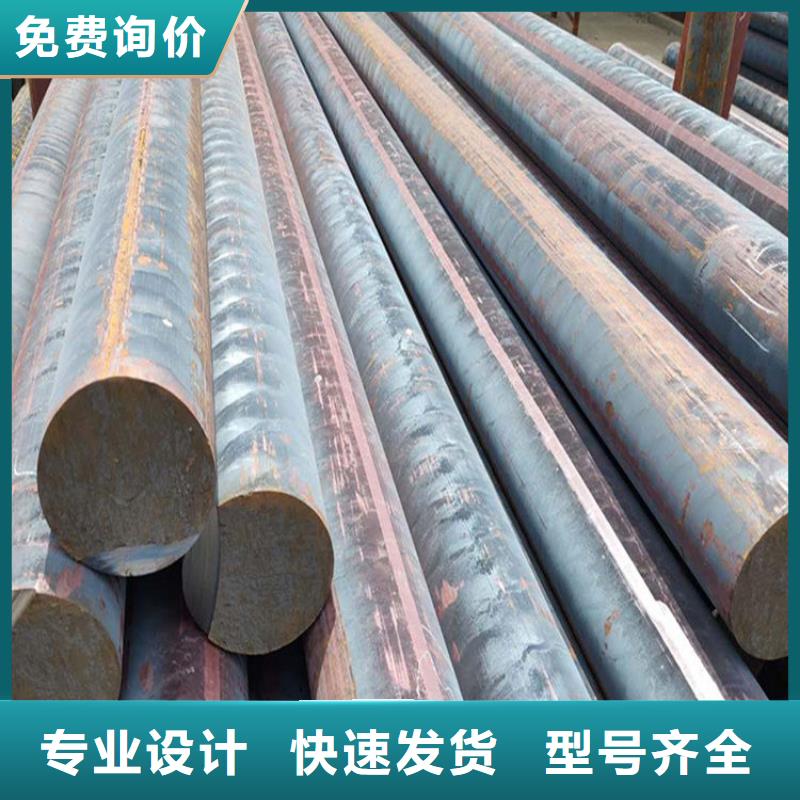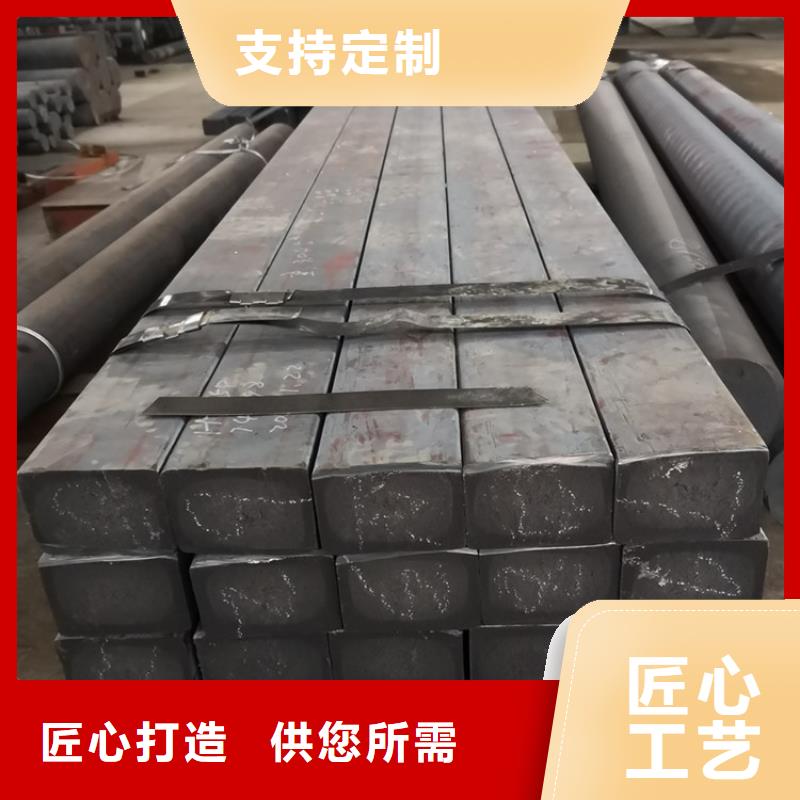

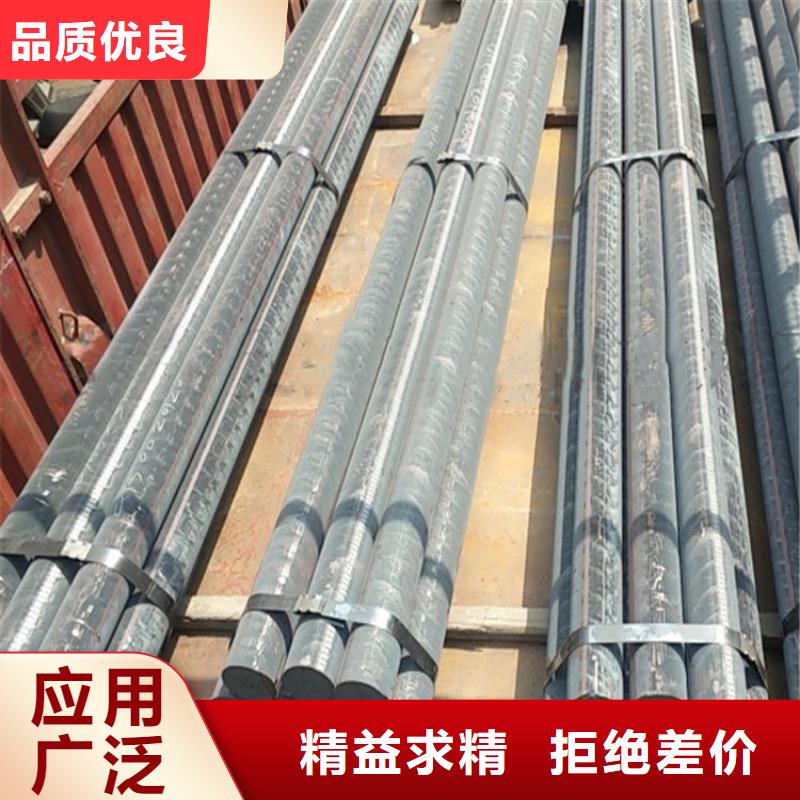

以下是:安徽省马鞍山市QT400圆棒厂家 的产品参数
产品参数 产品价格 5.6元/公斤 发货期限 议定 供货总量 99999 运费说明 当天发货 材质: 球墨铸铁/灰口铸铁 产地: 山东 价格: 5.6元/公斤 产品优势: 无气孔、无沙眼、无内部缺陷 生产工艺: 水平连铸 应用范围: 机械加工和精密制造 范围 QT400圆棒 供应范围覆盖安徽省、合肥市、马鞍山市、蚌埠市、黄山市、阜阳市、亳州市、六安市、巢湖市、铜陵市、淮北市、淮南市、芜湖市、安庆市、滁州市、宿州市、宣城市、池州市 花山区、雨山区、博望区、当涂县、含山县、和县等区域。 【亿锦天泽】为客户提供多样化产品,包括含山球墨铸铁棒性价比高、当涂球墨铸铁棒海量库存、和县球墨铸铁棒层层质检、花山球墨铸铁棒支持大小批量采购、雨山球墨铸铁棒售后无忧、淮北球墨铸铁棒厂家货源稳定、宣城球墨铸铁棒我们更专业、合肥球墨铸铁棒源头工厂量大优惠、铜陵球墨铸铁棒支持拿样、滁州球墨铸铁棒热销产品等,适配多元场景需求。在安徽省马鞍山市本地采买QT400圆棒厂家 到亿锦天泽钢铁(马鞍山市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:邢涛-【18762195566】。 安徽省,马鞍山市 马鞍山市,别称钢城,安徽省辖地级市,是长江三角洲中心区城市,地处中国华东地区,安徽省东部,地理坐标介于东经117°53'~118°52'、北纬31°24'~32°02'之间,东邻南京市,西接芜湖市,北连合肥市和滁州市,南接宣城市,总面积4049平方千米。截至2022年末,马鞍山市下辖3个区、3个县,常住人口218.6万人。
QT400圆棒厂家 的详细视频已经上传,我们的视频将带您领略产品的独特设计、卓越品质以及出色性能,让您对它有更深刻的认识和了解。
以下是:安徽马鞍山QT400圆棒厂家 的图文介绍
通过铁素体基体可获得佳的展延性,因此,所有美国尼必可球墨铸铁的压力负载部件都 经过铁素体化退火周期的工艺处理。球墨铸铁内部的球状结构也能够铸铁内部的薄片石墨容易产生的裂缝现象。在 球墨铸铁的微观照片中,可以看见裂缝到石墨球后终止。在球墨铸铁行业内,这些石墨球称为“裂缝终结者”,因为它 们具有阻止断裂的能力。对铸铁水平连铸生产线的主控制系统作了相应的改进,提高了牵引机控制系统的动态特性、停车制动特性、抗电网干扰能力,满足了空调压缩机用小直径铸铁型材的生产工艺对硬件设备的要求。通过生产对比试验研究了空调压缩机用小直径铸铁型材的化学成分与组织的关系;水平连铸条件下合金灰铁型材表层碳化物的控制方法;石墨形态和基体组织的控制工艺;优异的综合力学性能指标的控制措施。生产出了成分、组织、性能达到空调压缩机滚动活塞性能要求的铬钼铜低合金灰铁型材。同时,针对空调压缩机用铸铁型材的成分、组织及性能之间的关系结合与普通铸铁型材的差异进行了探讨,从显微组织及断口分析着手,对其具有高性能的成因作了理论分析.
采用小颈保温冒口和保温覆盖剂以加强补缩效果可以有效铸铁型材的缩孔缩松缺陷.严格的成分设计、精选炉料、优化配料是熔炼高温纯净铁液的前提条件,采用炉前热分析在线检测铁液的球化效果是保证铸铁型材高质量和一致性的重要解决方案.采用新型盖包法球化处理装置、瞬时孕育技术和低镁低稀土球化剂、高钙钡孕育剂、硫氧孕育剂等,可以有效避免球化衰退,改善球化效果,增加石墨球数量和石墨化自膨胀效果.通过以上技术措施,生产了-40℃低温V型缺口冲击值稳定在12 J以上的齿轮箱、抱轴承盖等低温高韧性球墨铸铁型材. 球墨铸铁型材厚大部位在特定情况下易产生一种条带状灰斑缺陷,该缺陷会显著降低材料的硬度.通过扫描电镜(SEM)和能谱分析(EDS)等方法对异常灰斑的金相组织和微区成分进行了分析.结果 表明:低于4.3%的碳当量、成分偏析和厚大且相对封闭的铸铁型材结构是形成这一缺陷的主要原因.在这些条件下易形成缓冷枝晶,Si元素在缓慢冷却的奥氏体支晶内部偏析并富集,促进形成铁素体;而Mn元素和Cu元素在枝晶附近及外部偏析并富集,促进珠光体形成.两种基体组织的硬度差使加工后出现很大的色差,形成宏观的灰斑形貌.
1.先进生产设备、检测设施,保证所供应 球墨铸铁棒的质量。 2.心贴心的服务,解决客户难题,实现一站式采购。 3.良好的 球墨铸铁棒原产地优势,以及便利的交通,让我们能够有效快捷的满足 球墨铸铁棒客户要求。 安徽马鞍山亿锦天泽钢铁有限公司立信于心的经营理念,本着做商先做人的态度,全心全意为客户服务努力做到质量更好,效率更高,服务优良。我们一定能够成为您生意场上辉煌腾飞的助力,实现共同发展.
影响铸造速度的因素比较多, 应根据铸铁型材的材质和尺寸规格选择适宜的铁液温度。铁液温度高,流动性好,型材结晶前沿移动后有良好的焊合性,但过高的铁液温度会降低生产速度或因控制不当出现铁液泄露事故。而过低的铁液温度会降低结晶前沿铁液的焊合能力,出现冷隔、裂纹、疤皮等缺陷。一般保温包内铁液温度应控制在1280~1320℃。生产小尺寸型材时生产率较低,铁液在保温包内停留时间较长,宜选择较高的铁液温度。采用冲天炉炉前冲人法生产球墨铸铁型材时,铁液的出炉温度应在1450℃以上应严格控制型材出口温度(即铸铁型材脱离结晶器后经温度回升作用所达到的高表面温度),影响型材出口温度的直接因素是保温包内铁液温度和铸造速度。 随着含氮、锰量的增加:片状石墨长度变短、宽度稍有增加,弯曲程度加大,石墨端部钝化,对基体的割裂作用减弱;细片状珠光体含量略有增加,珠光体层片间距减小;试样的抗拉强度和硬度逐渐增大,当含氮量为0.012%、含锰量为1.24%时,试样的抗拉强度和硬度达到大值,分别为395MPa和260HBW。当铁液中含氮量≥0.011%时,铸件表面下开始出现气孔缺陷。 在适当含氮量(0.0080%左右)基础上,含钛量在0.055%-0.149%范围内时,试样的金相组织为A型和D型石墨+珠光体+少量铁素体。随着含钛量的增加:A型石墨减少,D型石墨增多;铁素体的含量增多,珠光体的含量减少。<可见中频感应炉的熔化率远远超过了工频感应炉,这就为在选择铸铁生产熔炼设备时可以以小代大,使用较小容量的中频感应炉代替较大容量的工频感应炉创造条件,中频炉取代工频炉既减少了用地,又降低了投资,也保证了铁液的连续供应,对于连续作业、生产能力较大的铸铁生产均十分有利。过高的铁液温度和过快的铸造速度会使型材出口温度过高,导致型材心部组织变粗、力学性能下降,操作不当还会出现铁液泄露事故。反之,型材出口温度过低也会造成石墨铸型型壁刮伤,使型材表面质量下降,产生裂纹、疤皮等缺陷。正常情况下型材出口温度应控制在900~950℃。 生产中应根据型材产品的尺寸和材质要求选择优的牵引工艺参数组合。减小牵引周期可在相同铸造速度条件下减小步距。
选购QT400圆棒厂家 来安徽省马鞍山市找亿锦天泽钢铁(马鞍山市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:邢涛-【18762195566】,地址:[安徽省马鞍山市开发区凤凰工业园]。